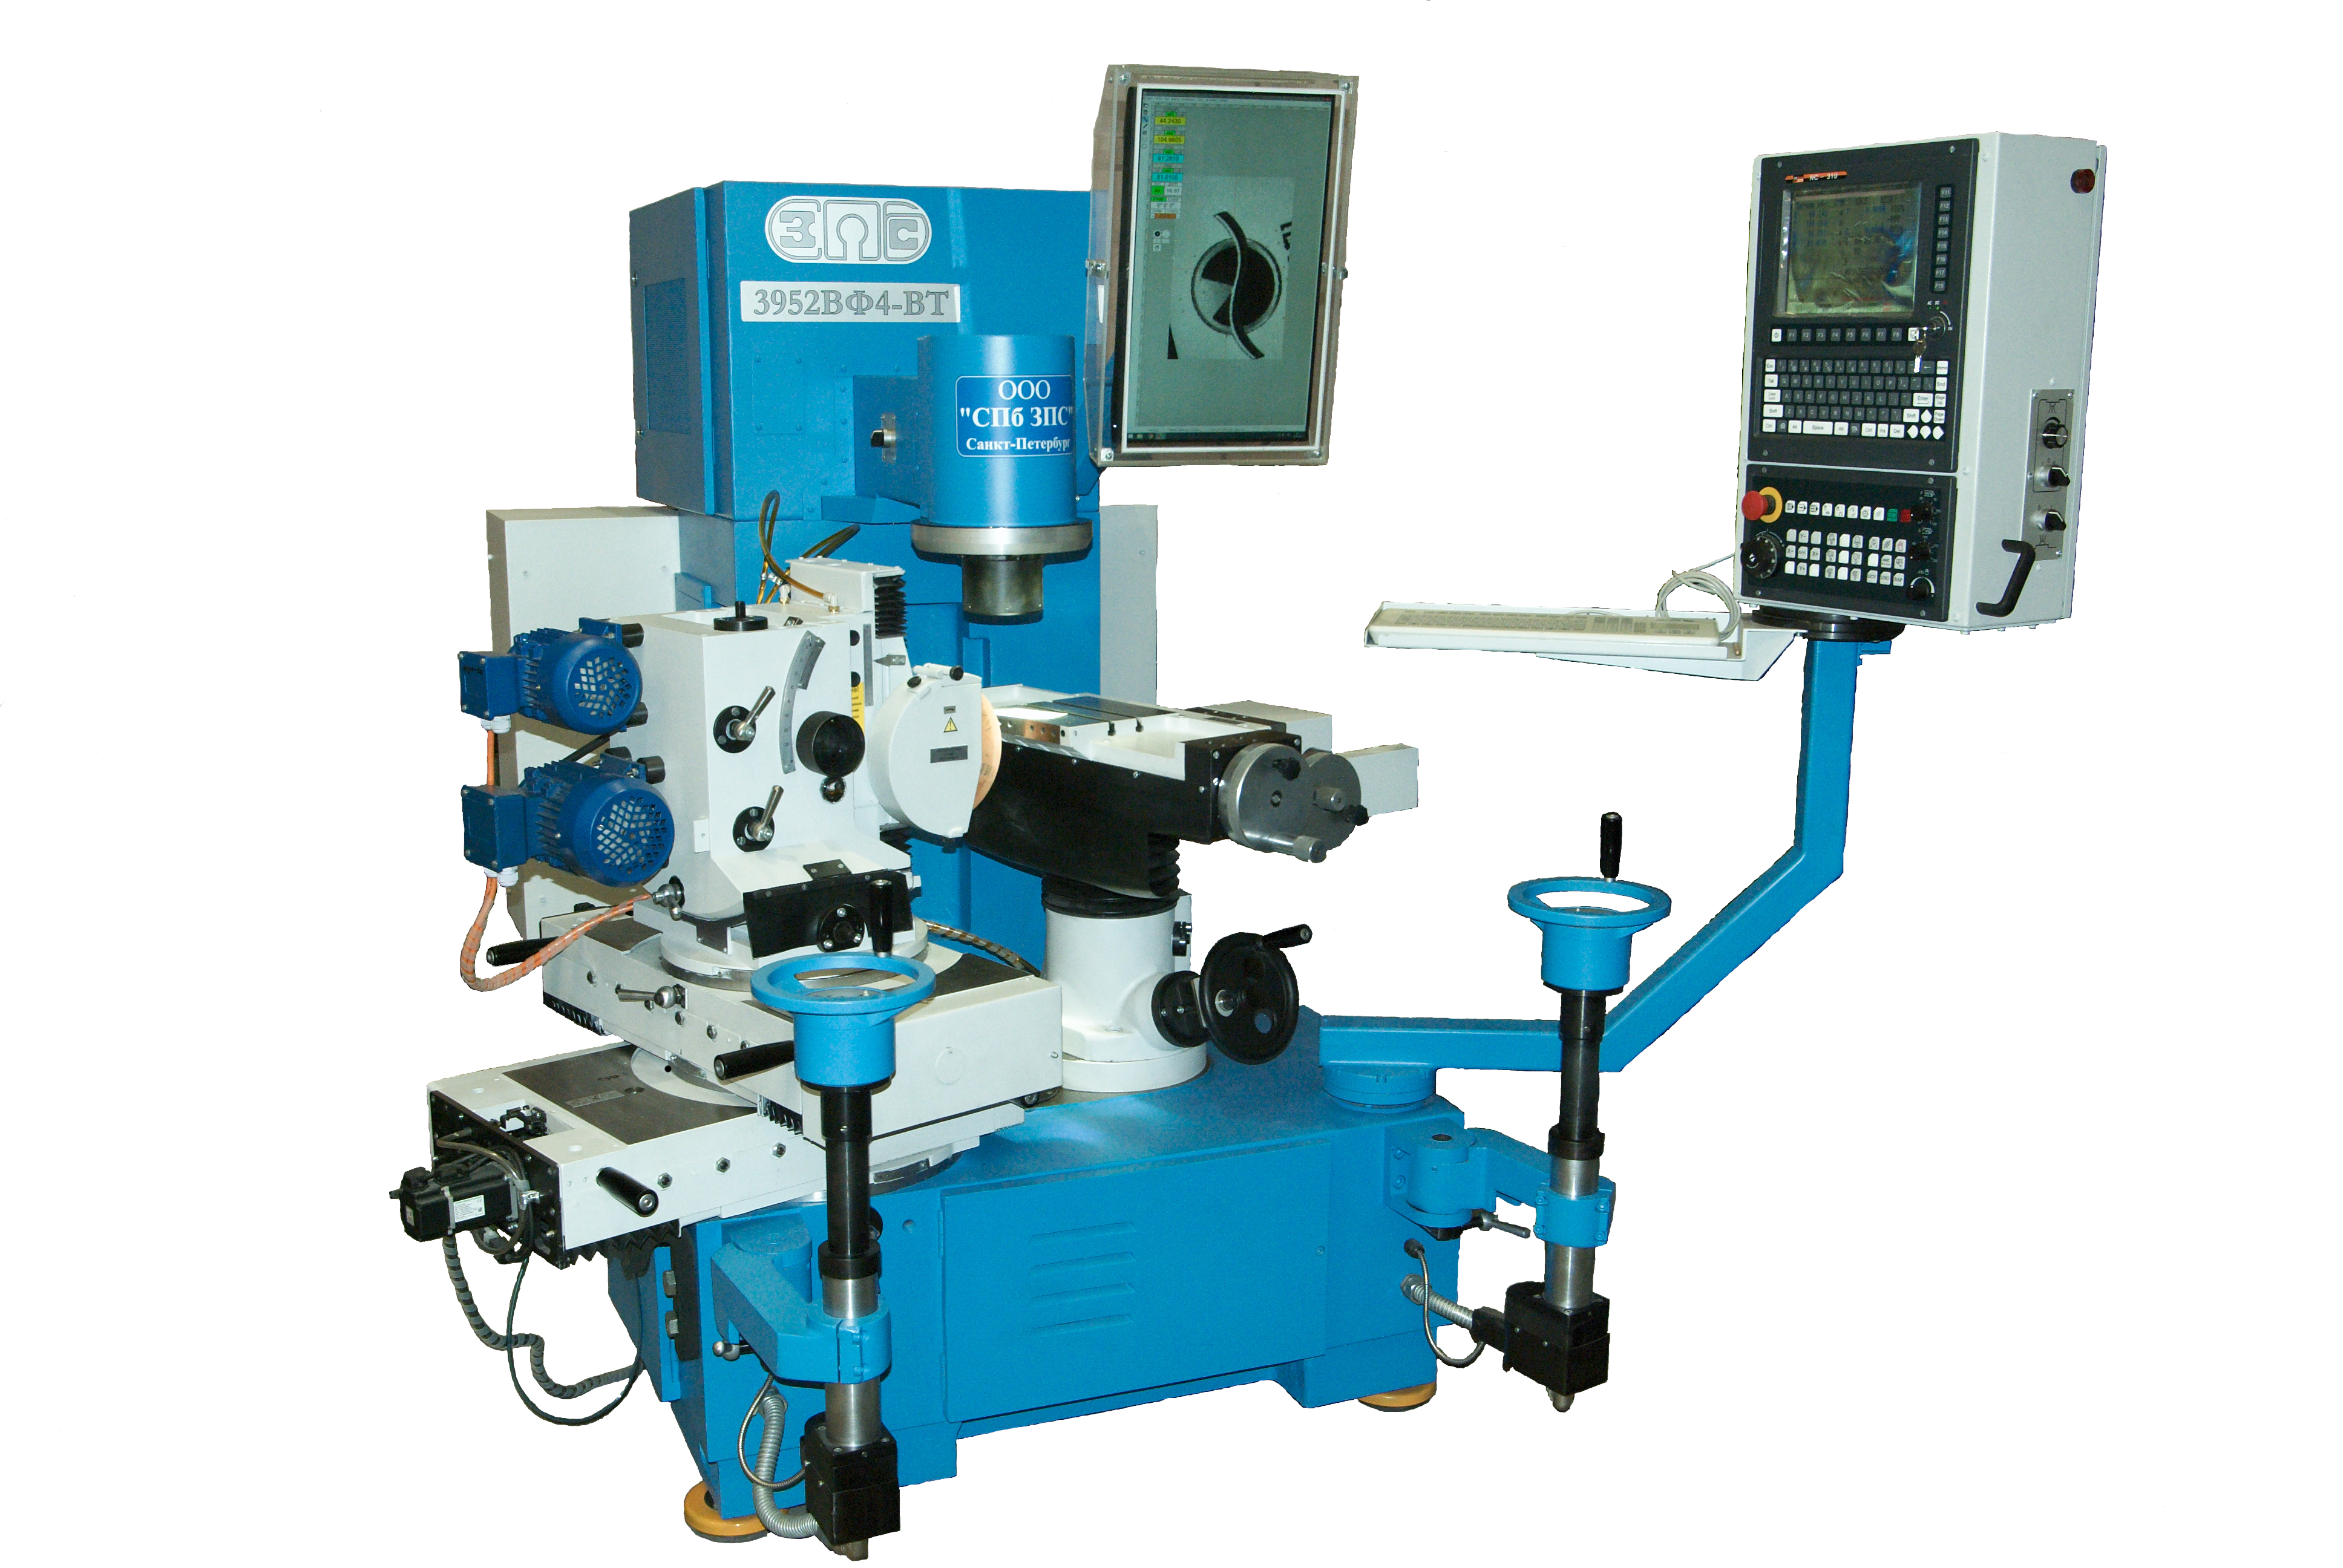
3952ВФ4-ВТ (с ЧПУ) профилешлифовальный оптический
Завод прецизионного станкостроения выпускает новый модельный ряд оптических профилешлифовальных станков, состоящий из двух моделей: 3951ВФ4-ВТ, 3952ВФ4-ВТ. В этих станках использована новая оптическая система на основе видеокамеры, компьютера и специального программного обеспечения (далее ПО), позволяющая выводить видеоизображение на экран монитора и накладывать на него виртуальный CAD-контур обрабатываемой детали, что обеспечивает визуальный контроль процесса шлифовки в реальном времени, а так же станки оснащены системой УЧПУ NC-310 (БалтСистем) позволяющей выполнять обработку в автоматическом режиме.
Станки предназначены для шлифования сложных профилей шаблонов, пуансонов, разъёмных и неразъемных матриц, режущего инструмента и других изделий из стали или твердого сплава, профиль которых ограничен прямыми линиями, дугами окружностей и кривыми разнообразной формы.
Минимальное различимое на экране монитора смещение линии контура заготовки при обработке имеет размер ~2 мкм.
Нормы точности предлагаемого станка соответствуют ГОСТ 9735-87 Станки оптические профилешлифовальные.
ОСНОВНЫЕ Технические характеристики
|
Модель |
3952В4-ВТ |
|
Класс точности по ГОСТ 8-82 |
В |
|
Наибольшая длина шлифуемого профиля изделия (продольный ход стола), мм |
250 |
|
Наибольшая ширина шлифуемого профиля изделия (поперечный ход стола), мм |
100 |
|
Наибольшая шлифуемая высота изделия, мм |
78 |
|
Наибольшая величина хода каретки, мм |
80 |
|
Наибольшая глубина врезания круга в деталь, мм |
50 |
|
Частота осциллирования каретки, дв.х./мин |
30…88 (бесступенчато) |
|
Возможность работы в автоматическом режиме |
да |
|
Наибольший диаметр/толщина шлифовального круга, мм |
200 / 10 |
|
Посадочный диаметр шлифовального круга, мм |
32 |
|
Скорость вращения шлифовального круга, об/мин |
2730 |
|
Мощность двигателя шлифовального шпинделя, КВт |
0,55 |
|
Движения суппортов шлифовальной бабки: |
|
|
Продольный суппорт – ось У: - наибольшее перемещение, мм - поворот, град. |
200 +/-45 |
|
Поперечный суппорт – ось Х: - наибольшее перемещение, мм - поворот, град. |
160 +/-45 |
|
Система УЧПУ |
NC-310 |
|
Размер монитора Разрешение экрана |
21,5” 1920х1080 |
|
Номинальное давление воздуха, подводимого к станку МПа (кгс/см2) |
0,4 (4) |
|
Габариты станка в рабочем положении без системы аспирации (системы отсоса и фильтрации) (ШхГхВ), мм |
1800х2100х1900 |
|
Габариты станка с системой аспирации (ШхГхВ), мм |
2100х2100х2100 |
|
Масса станка без принадлежностей и системы аспирации, кг |
2200 |
|
Масса станка с принадлежностями и системой аспирации, кг |
2300 |
Система подсветки позволяет работать в проходящем и в отражённом свете.
Контроль перемещений координатного стола по осям U и V, а также суппортов по осям X и Y производится с применением абсолютных оптических преобразователей линейных перемещений с выводом координат в абсолютной или относительной системе (по выбору оператора) на экран УЧПУ.
Станок обладает рядом новых технических решений, делающих работу на нём более удобной и упрощающих технологическую подготовку обработки деталей. Кроме того, станок стал существенно более энергоэкономичным. Произведены следующие существенные улучшения:
1. На станке установлена новая оптическая система, состоящая из:
· одного объектива с 4-мя сменяемыми по команде оператора оптическими увеличениями.
· видеокамеры, установленной на объективе;
· монитора с диагональю экрана не менее 21,5” и разрешением не менее 1920х1080;
2. Станок оснащён компьютером со специально разработанным ПО, позволяющим выводить на экран CAD-контур, созданный в произвольной конструкторской программе и сохранённый в распространённом векторном формате.
3. На каждом оптическом увеличении доступно бесступенчатое цифровое увеличение. Масштаб CAD-контура автоматически подстраивается под масштаб увеличения.
4. Установлены светодиодные осветители оригинальной конструкции суммарной мощностью не более 40 Вт для работы в отражённом и проходящем свете.
5. Увеличено фокусное расстояние, что упрощает доступ к рабочей зоне.
6. Основные органы управления перенесены вниз, что снижает утомляемость оператора, улучшает освещённость рабочей зоны и облегчает доступ к ней.
7. Управление функциями станка как в ручном, так и в автоматическом режиме осуществляется через систему ЧПУ, установленную в корпус на поворотном кронштейне справа от оператора. На этом же кронштейне установлен поворотный держатель компьютерной клавиатуры, предназначенной для управления видеосистемой и компьютером, обрабатывающим изображение и обеспечивающим наложение на него элементов дополненной реальности.
8. Ближе к оператору, на стенку корпуса системы ЧПУ вынесено управление осветителями проходящего и отражённого света.
9. Штурвалы управления перемещением суппортов и электромеханический привод позволяют осуществлять перемещение с дискретностью 1 мкм.
10. Колонка оснащена системой измерения её положения по высоте. Она позволяет с большой точностью устанавливать стол с обрабатываемой деталью в исходное положение, если в процессе работы возникала необходимость его смещать. Нет необходимости снова проводить фокусировку по резкости изображения.
11. Пневмосистема станка используется теперь только для снижения момента сопротивления при повороте суппортов. Нет необходимости использовать её для охлаждения осветителей. Это снижает энергопотребление и шум возле станка.
ХАРАКТЕРИСТИКИ ВИДЕОСИСТЕМЫ
Видеосистема станка состоит из одного объектива с 4-мя фиксированными оптическими увеличениями, изменяемыми по команде оператора, и видеокамеры. Фокусное расстояние объектива на разных увеличениях неизменно. Видеоизображение с видеокамеры передаётся в компьютер, где, для повышения качества видеоизображения, специально разработанное ПО подвергает видеопоток программной обработке и после этого выводит видеоизображение на экран монитора.
Кратность оптического увеличения (от детали до экрана), округлённые значения:
|
Ступень увеличения |
Изображение вписано в экран |
Пиксел в пиксел |
Поле зрения, мм |
|
1 |
8х |
14х |
45,6х34,2 |
|
2 |
16х |
28х |
22,8х17,1 |
|
3 |
32х |
57х |
11,4х8,5 |
|
4 |
64х |
113х |
5,7х4,2 |
ХАРАКТЕРИСТИКИ ПРОГРАММНОГО ОБЕСПЕЧЕНИЯ
- Импорт всего теоретического обрабатываемого контура, а не отдельных его частей, в универсальном CAD формате DWG и DFX.
- Возможность перемещения и вращения импортированного контура.
- Возможность обзора всего импортированного контура и его частей за счёт масштабирования в режиме просмотра.
- Автоматическое выравнивание масштаба импортированного контура по выбранному масштабу видеоизображения.
- Возможность размещения (базирования, позиционирования) контура на видеоизображении заготовки и привязка его к видеоизображению, после чего перемещение стола с заготовкой, а, следовательно, и видеоизображения заготовки, происходит синхронно с перемещением теоретического CAD-контура на экране.
- Возможность выбора увеличения одним «щелчком» мыши.
- Возможность использования встроенных виртуальных экранных линий для обработки простых элементов контура без использования файла CAD.
- Скрытие элементов интерфейса программы для освобождения рабочего поля изображения от неиспользуемых элементов интерфейса.
- Отображение на экране абсолютных и/или относительных (по выбору оператора) координат суппортов и стола.
- Специальные алгоритмы повышения резкости.
- Окрашивание рабочей части круга цветом, отличным от цвета обрабатываемой заготовки, снижение утомляемости оператора от мелькания изображения круга при осциллировании.
- Цвета, толщина и прозрачность виртуальных экранных линий и линии CAD-контура выбирается оператором в зависимости от его предпочтений и технологической задачи.
ХАРАКТЕРИСТИКИ СИСТЕМЫ ЧПУ.
- 1. Система ЧПУ фирмы «Балт-Систем» типа NC-310.
- 2. Обеспечивает обход шлифовальным кругом рабочего контура при взаимно перпендикулярном расположении суппортов, без разворота суппортов относительно осей X и Y.
- 3. Для обхода контура требуется подготовка управляющей программы в кодах ISO.
- 4. Позволяет переключать управление движением с ручного на автоматическое и осуществлять движение вручную одновременно от двух маховиков, управляющих перемещением.
- 5. Позволяет, не прерывая программы обхода контура, обработать весь контур, несмотря на то, что все его изображение может не помещаться в поле зрения оптической системы. Причём, при необходимости наблюдения за видеоизображением круга, детали и CAD-контуром, прямо во время движения по программе система ЧПУ позволяет оператору вращением штурвалов стола по обеим осям, смещать заготовку с наложенным на неё CAD-контуром. Т. о., во-первых, нет необходимости разбивать контур на отдельные участки, видимые в поле зрения и обрабатывать их раздельно, а во-вторых, можно работать с большим контуром на максимальном увеличении, обеспечивая наиболее точный контроль процесса.
Установка станка производится на виброизолирующие опоры на фундаменте, бетонной подушке или на полу цеха, выдерживающих удельную нагрузку 20 000 Н/м2.
Колебания температуры в помещении, где установлен станок, не должны превышать 2°С.
Поставляется совместно со станком:
- Приспособление для правки шлифовального круга по образующей;
Поставляется за отдельную плату:
- Система аспирации;
- Приспособление для круглого шлифования;
- Приспособление для балансировки шлифовального круга;
- Приспособление для правки круга по радиусу;
- Глобусный столик;
- Делительное приспособление;
- Тиски лекальные;
- Поворотный стол;
- Приспособление для правки круга под углом