
Станок круглошлифовальный ЛЗ-269Ф10М1 с панелью оператора
Внимание! При согласовании заказа запрашивайте последнюю версию технико-коммерческого предложения.
Станок выпускается в трех исполнениях:
ЛЗ-269Ф10М1-00 - станок круглошлифовальный для шлифования наружных поверхностей;
ЛЗ-269Ф10М1-01 - станок универсальный круглошлифовальный для шлифования наружных и внутренних поверхностей;
ЛЗ-269Ф10М1-02 - станок внутришлифовальный для шлифования внутренних поверхностей.
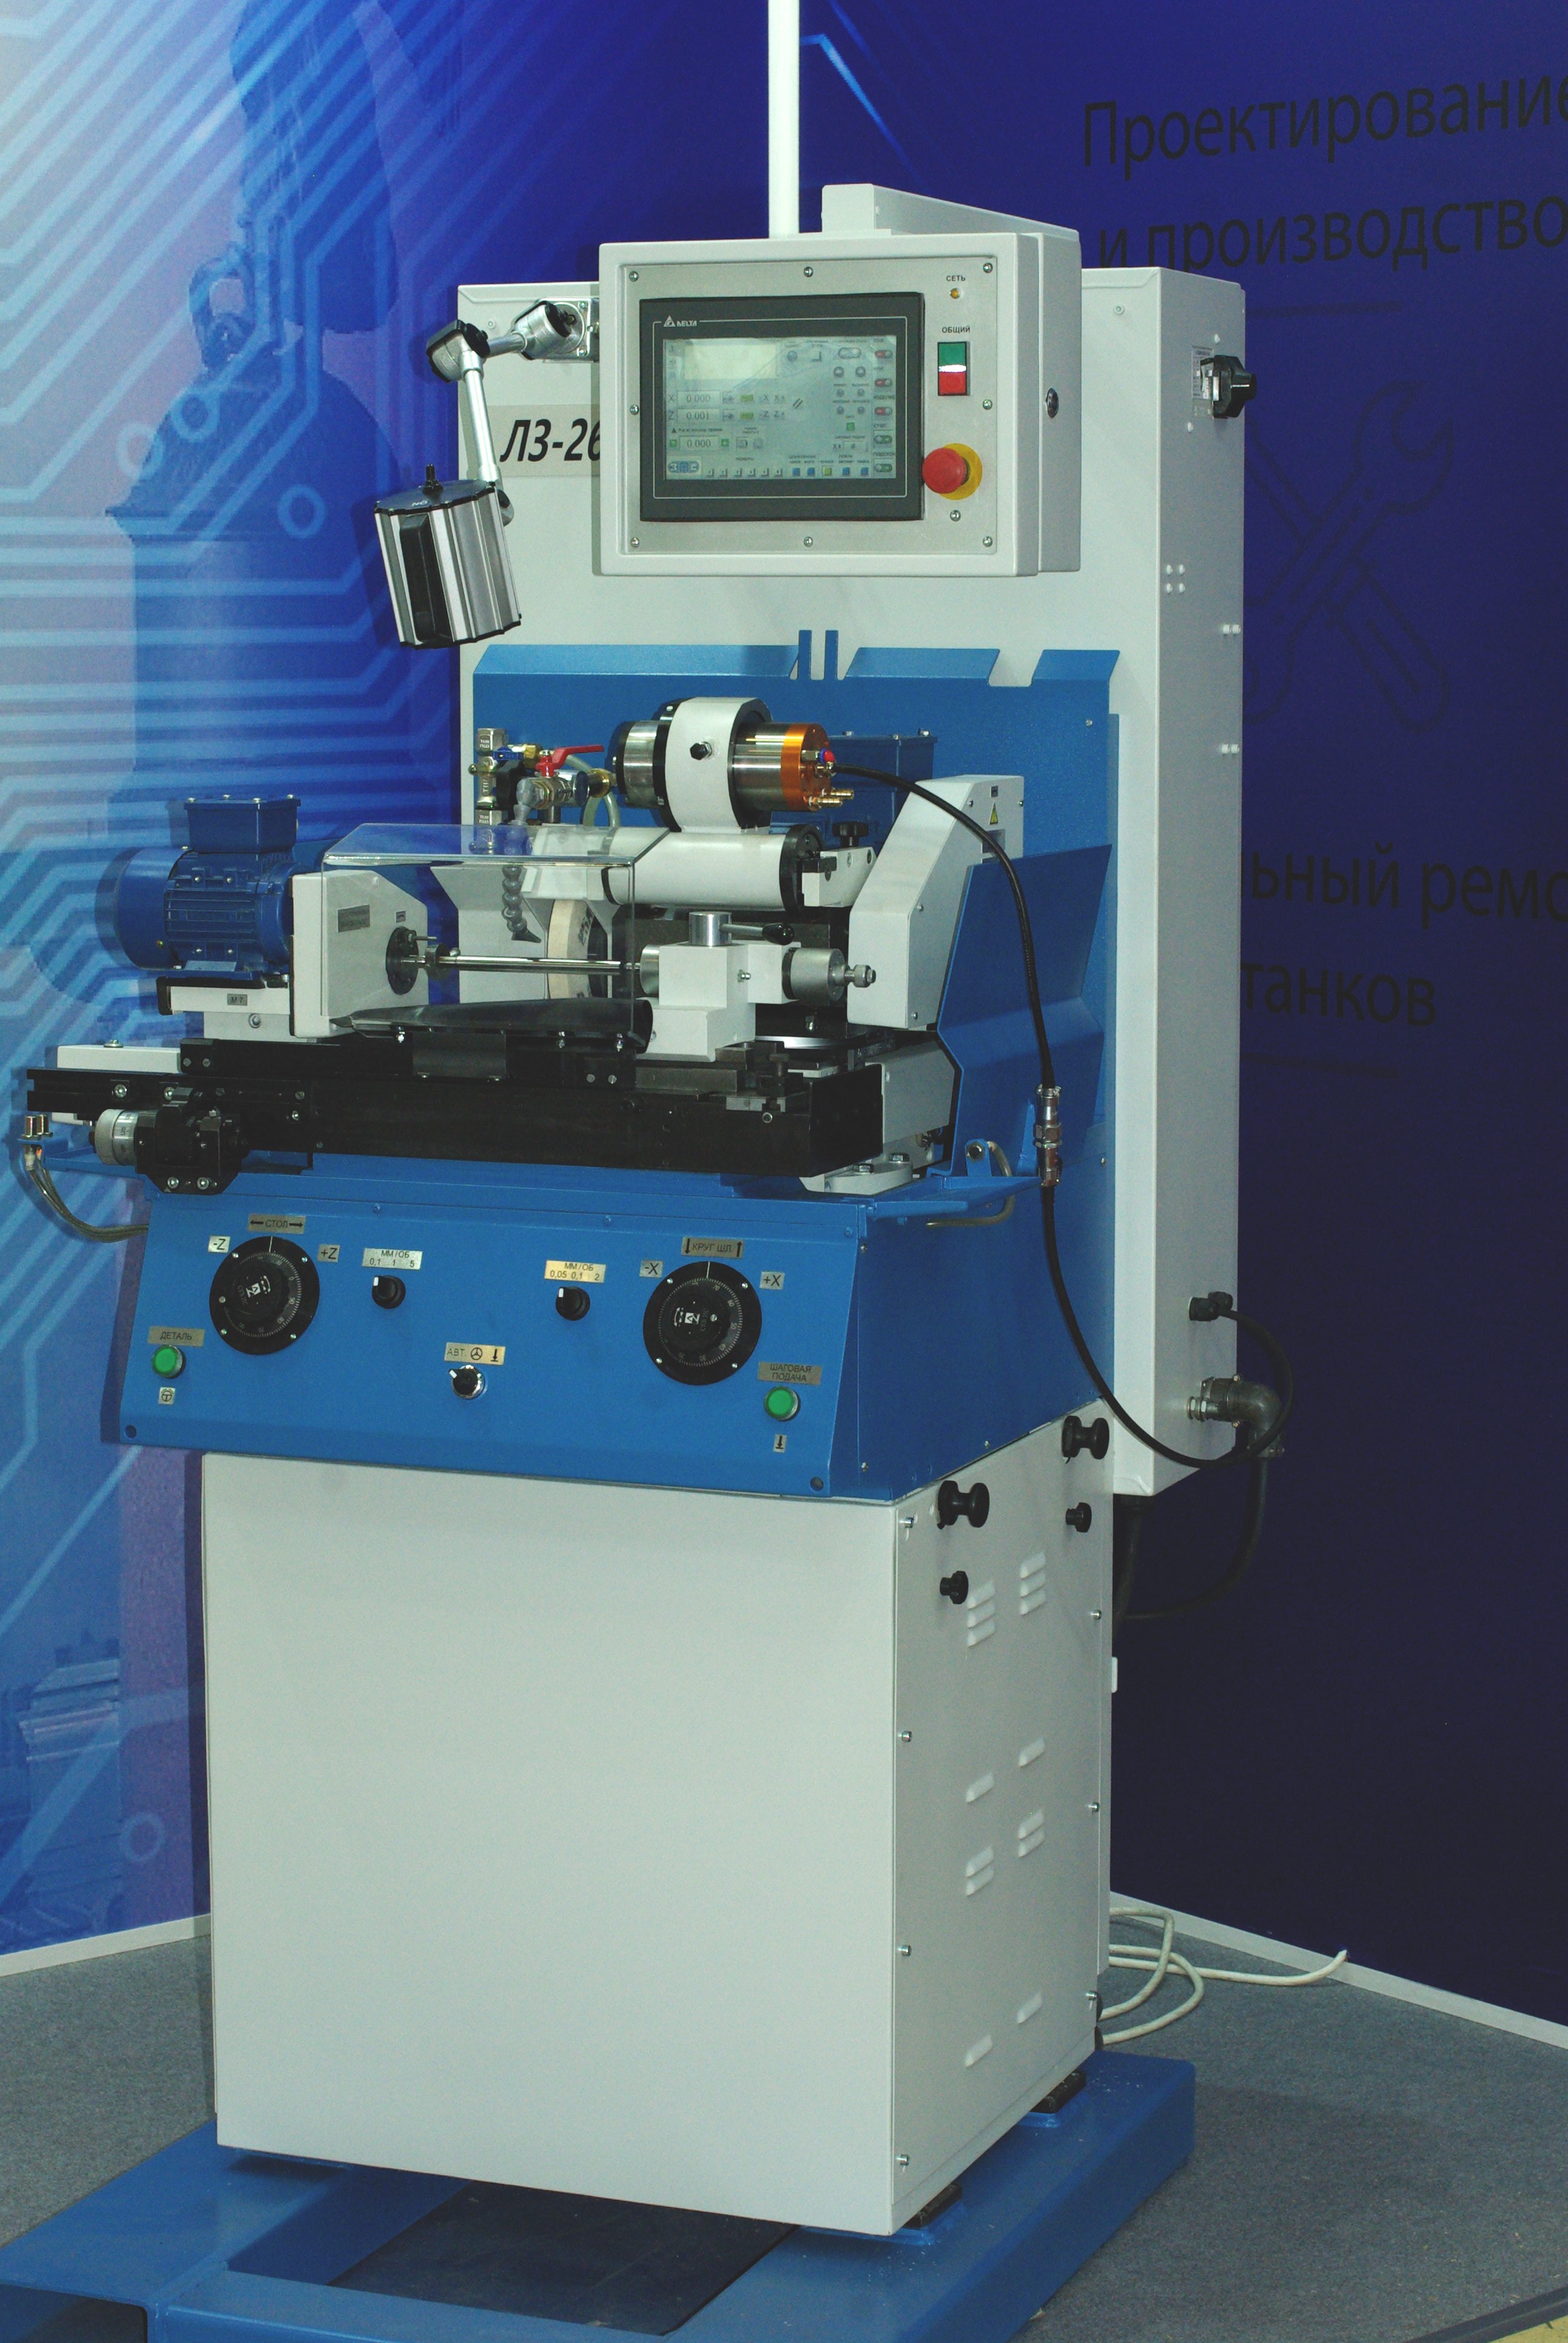
Станок предназначен для шлифования различных материалов: сталей, сплавов цветных металлов, твёрдых сплавов, керамики, оптического и кварцевого стекла, ферритов.
Станок оснащён системой рециркуляции СОТС (СОЖ), обеспечивающей: подачу СОТС в зону резания, отвод отработавшей СОТС, очистки отработавшей СОТС.
Станок обеспечивает заявленные производителем характеристики (точность, безотказность, долговечность и безопасность) только при выполнении всех основных процессов обработки заготовок с применением системы рециркуляции СОТС,
а также соответствует ГОСТ Р EN 13218-2011 «Безопасность металлообрабатывающих станков. Станки шлифовальные стационарные» и ГОСТ 59208-2020 «Безопасность металлорежущих станков. Станки шлифовальные стационарные».
Конструкция станка обеспечивает возможность использования одной из двух насосно-фильтрующих установок: для магнитных материалов и для немагнитных материалов.
При согласовании с изготовителем, возможна поставка станка с двумя насосно-фильтрующими установками. Подключение соответствующего бака осуществляется вручную.
Станок оснащён панелью оператора, которая реализовывает «HMI» (человеко-машинный интерфейс). Данный интерфейс обеспечивает возможность с панели оператора производить конфигурирование, отладку, управление и диагностику станка.
Станок обеспечивает базирование детали в неподвижных центрах, трёхкулачковом патроне или цанговом патроне (цанговый патрон является опцией).
Оснащение станка предусматривает:
- переднюю поводковую бабку (для обработки деталей в неподвижных центрах);
- заднюю бабку (для обработки деталей в неподвижных центрах);
- бабку изделия поворотную;
Бабка изделия поворотная позволяет производить обработку с применением 3-кулачкового патрона и цангового патрона.
Конструкция станка и узлов обеспечивает бесступенчатое регулирование скорости вращения изделия в обеих бабках изделия.
Регулирование скорости вращения осуществляется с панели оператора.
Шлифование осуществляется в ручном режиме (при помощи маховиков или кнопок управления на панели оператора) или по выбранному и сконфигурированному оператором циклу.
Дополнительно алгоритмы станка обеспечивают возможность выхаживания детали при шлифовании: на панели оператора задаётся кол-во проходов при выхаживании.
Текущее положение стола изделия и шлифовальной бабки контролируется по оптоэлектронным преобразователям линейного перемещения. Информация с преобразователя индицируется на панели оператора. Дискретность датчиков составляет 0,001 мм.
Шлифовальный шпиндель вращается на гидродинамических опорах, что обеспечивает высокую жёсткость и получение высоких результатов шлифования: низкая шероховатость и высокая геометрическая точность.
Конструкция станка обеспечивает перемещение стола изделия. Реализованы 2 режима перемещения стола: ручной (от маховиков или кнопки управления на панели оператора) и осциллирование в автоматическом режиме.
При этом в автоматическом режиме скорость осциллирования и крайние положения хода оператор задаёт при помощи панели оператора.
Для повышения точности обработки торцевых поверхностей (с точностью до 0,001 мм) на столе станка смонтирован «Осевой упор стола»
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ СТАНКА
|
№ |
Наименование параметра |
Показатель |
|
|
Диаметр шейки шлифуемого изделия, мм: |
|
|
1. |
- при наружном шлифовании |
0,25 – 30 (допускается до 40) при массе не более 2 кг |
|
2. |
- при внутреннем шлифовании |
1 – 25 |
|
3. |
Межцентровое расстояние, мм |
250 |
|
|
Наибольшая длина шлифования, мм: |
|
|
4. |
- при наружном шлифовании |
230 |
|
5. |
- при внутреннем шлифовании |
1,5 - 3 диаметра шлифуемого отверстия |
|
|
Диаметр шлифовального круга, мм: |
|
|
6. |
- для наружного шлифования |
200 |
|
7. |
- для внутреннего шлифования |
1 - 20 |
|
8. |
Высота шлифовального круга, мм: |
|
|
9. |
- для наружного шлифования |
10 - 20 |
|
10. |
- для внутреннего шлифования |
1 – 30 |
|
|
Высота центров, мм: |
|
|
11. |
- над столом |
60 |
|
12. |
- от основания станины |
1120 |
|
|
Частота вращения шпинделя шлифовального круга, об/мин: |
|
|
13. |
- при наружном шлифовании |
3800 |
|
14. |
- при внутреннем шлифовании (бесступенчатое регулирование) |
36000-48000; 60000 - 90000; 90000-120000; 120000-150000 |
| 15. |
Частота вращения изделия, об/мин (бесступенчатое регулирование) |
120 – 400 |
|
16. |
Скорость автоматического перемещения стола, м/мин |
0,034 - 1,7 |
|
17. |
Величина толчковой подачи, мм/радиус |
0,001 |
|
|
Наибольший угол поворота, град: |
|
| 18. |
- шлифовальной бабки |
±90 |
| 19. |
- верхнего стола |
± 10 |
| 20. |
Мощность электродвигателя шлифовальной бабки, кВт |
1,1 |
| 21. |
Наибольшая мощность, потребляемая станком, кВт |
3,2 |
| 22. |
Номинальное давление воздуха, подводимого к станку, МПа (кгс/см2) |
0,4 (4) |
|
|
Габарит станка (ДхГхВ), мм: |
|
| 23. |
- без выносного оборудования - с выносным оборудованием |
1060х1150х1830 1150х1150х1830 |
|
|
Масса станка, кг: |
|
| 24. |
- без выносного оборудования / с выносным оборудованием |
850 / 1000 |
ТОЧНОСТНАЯ ХАРАКТЕРИСТИКА СТАНКОВ ПО ГОСТ 11654-90
|
№ |
ТОЧНОСТЬ ОБРАБОТКИ ОБРАЗЦОВ ИЗДЕЛИЙ по ГОСТ 11654-90 |
Показатель |
|
|
по ГОСТ 11654-90 |
Типичный получаемый |
||
|
1. |
Постоянство диаметра в продольном сечении, мкм, в центрах |
2 |
1…2 |
|
2. |
Круглость валика, мкм, в центрах |
0,6 |
0,2…0,3 |
|
3. |
Круглость отверстия втулки, мкм, в патроне |
1 |
0,4…0,6 |
|
4. |
Плоскостность торцевой поверхности, мкм |
4 |
2…3 |
|
5. |
Шероховатость обработанных на станке поверхностей образцов при продольном и торцевом шлифовании, Ra по ГОСТ 2783-73, не более |
||
|
6. |
- цилиндрической наружной |
0,08 |
0,03…0,04 |
|
7. |
- цилиндрической внутренней |
0,16 |
0,04…0,06 |
|
8. |
- плоской торцовой |
0,32 |
0,1…0,2 |
Регистрационный номер Декларации о соответствии:
TC № RU Д-RU.PA10.В.10441/26
Дата регистрации декларации о соответствии:
28.10.2026
Декларация о соответствии действительна
с даты регистрации по 27.10.2031 включительно.
ООО «СПб ЗПС» продолжает совершенствовать свои станки и оставляет за собой право вносить изменения в конструкцию изделия, не ухудшающие его потребительских свойств.
Технические характеристики оборудования носят информационный характер. При заказе станков уточняйте технические характеристики и комплектацию оборудования